Šī aina atkārtojas katrā darbnīcā: kāds jau divdesmit minūtes cīnās ar solder joint, tura lodāmuri uz augšu, spiedina ar puntu, plēš padus. Pienāk pieredzējušais kolēģis, uzsit pilienu flux, un junta atiet pirmajā piegājienā.
Flux, iespējams, ir visvairāk pārprasts patēriņa materiāls visā elektronikā. To pārdod kā burvju līdzekli, skaidro aplami gandrīz visur, un liela daļa no tā, ko par to lasa — pat remonta forumos — ir vienkārši nepatiesa. Tāpēc pastāstīsim pareizi, ar tehniskajām specifikācijām un normām rokā.
Ko flux dara (un ko nedara)
Flux dara trīs lietas, visas ķīmiskas. Neviena nav elektriska:
- Uzbrūk oksīdam un izšķīdina to. Katra metāla virsma gaisā pārklājas ar oksīda kārtu, un alva oksīdu nemitrina. Colofonia reaģē ar šo oksīdu un veido metāla sāli — burtiski ziepes —, kas izšķīst pašā flux un atstāj tīru metālu apakšā.
- Novērš atkārtotu oksidēšanos. Karsējot, oksidēšanās strauji paātrinās. Izkusušais flux darbojas kā šķidrs apvalks pār darba zonu un tur skābekli ārpusē uz tām sekundēm, ko operācija ilgst.
- Uzlabo wetting. Ar tīru metālu izkusušā alva izplūst un veido pareizas formas savienojumu, nevis saplūst lodītēs.
Nianse, ko gandrīz neviens nepaskaidro pareizi: bieži saka, ka «flux samazina alvas virsmas spraigumu». Tā nav gluži taisnība. Samazinās starpfāzu spraigums starp alvu un flux, un substrāta virsmas enerģija palielinās, oksīdam pazūdot. Praktiskais rezultāts ir viens un tas pats — alva izplūst —, taču mehānisms ir tieši tāds.
Mīts nr. 1: «flux uzlabo elektrisko vadītspēju». Pilnīgi aplami. Flux nav vadītājs un nav daļa no savienojuma. Tas ir ķīmisks tīrīšanas līdzeklis, kas procesā patērējas. Vada metāliskais savienojums, kuru flux ir padarījis iespējamu.
Kāpēc atlodējot tas ir gandrīz obligāts
Šī ir daļa, kas visdramatiskāk izpaužas ikdienā un pamato flux turēšanu pie rokas pat tad, ja lodē reti.
Lodējot ar vadu, alva jau satur flux iekšā — sveķu serdi —, un tas atbrīvojas tieši tur, kur vajag. Taču atlodējot nav jauna vada: kūst alva, kas gadiem bijusi platē, no ārpuses oksidēta un bez aktīva flux. Šī vecā alva pretojas plūšanai, paliek pielipusi un lodītēs, un desoldering braid vienkārši neuzsūc.
Pievieno flux un viss mainās: oksīds izšķīst, vecā alva atkal sāk mitrinot un seko braid vai puntai. Tāpēc tie, kas remontē katru dienu, patērē daudz vairāk flux atlodējot nekā lodējot.
Siltuma jautājums: kas patiesībā notiek
Daudzās vietās lasīsiet, ka «flux veido termisku tiltu starp puntu un solder joint». Tā teikts, tas neiztur pārbaudi, un to vērts zināt, jo šis maldpriekšstats liek rīku lietot nepareizi.
Termisko tiltu veido izkusušās alvas piliens, nevis flux. To skaidri iesaka profesionālo lodēšanas staciju ražotāji: ietini puntu un izveido alvas tiltu ar solder joint pirms karsēšanas. Skaitļi izskaidro kāpēc:
| Vide starp puntu un solder joint | Siltumvadītspēja |
|---|---|
| Gaiss (slikts kontakts) | 0,026 W/mK |
| Šķidrs flux (kā jebkura sveķu masa) | aptuveni 0,1-0,2 W/mK |
| Izkusušā alva | ≈ 60 W/mK |
Alva siltumu vada aptuveni 2.300 reižu labāk nekā gaiss. Flux — vien 4 vai 8 reizes. Tiltu nedara flux.
Tomēr flux siltumam palīdz — tikai citā veidā, un arī tas ir dokumentēts: oksīds ir siltumizolators. Oxidēta vai nemitrinoša punta siltumu nodod krietni sliktāk. Flux ir tieši tas, kas uztur puntu un solder joint tīrus no oksīda un ļauj alvas tiltam veidoties. Tā ir netieša, bet izšķiroša ietekme.
Un runājot par oksīdu: rūpējieties par puntu
Ja esat lasījis līdz šejienei, praktiskais secinājums ir pats par sevi saprotams: oksidēta punta sabotē jūsu darbu. Un sliktākais ir tas, ka simptoms maldina — tā kā nesilda, ceļ temperatūru, bet augstāka temperatūra punktu oksidē vēl ātrāk. Apburtais loks, kas puntu sabojā ātrāk nekā vajadzētu.
Pazīme ir nepārprotama: punta pārstāj pieņemt alvu. Vairs nav tās spožās, sudrabainas pilienveida kārtas — vietā matēta, melna virsma, uz kuras alva velkas lodītēs un slīd prom. Tiklīdz tā notiek, alvas tiltu vairs nevar izveidot un siltuma pārnese ir gandrīz zaudēta.
- Mechanic MCN-8 puntas atjaunošanas pasta. Priekš gadījumiem, kad punta jau ir oksidēta un alvu nepieņem. Ar karstu puntu iemērc to pastā uz brīdi: oksīds pazūd un punta atkal ir ietinusies alvā. Satur nesatur skābes, tāpēc neuzbrūk pārklājumam. Šis ir no tiem produktiem, kas par nepilniem pieciem eiro glābj divdesmit eiro vērtīgas puntas.
- Tīrīšanas bloks ar bronzas sūkli. Ikdienas lietošanai. Bronzas šķiedra novelk veco alvu nepārkarsējot puntu strauji — tieši to dara parastais mitrais sūklis: katrs pieskāriens ir termisks trieciens, kas pakāpeniski plaisā pārklājumu. Pieejams arī rezerves sūklis, kad esošais ir piepildījies.
Un zelta likums, kas neko nemaksā: vienmēr atstājiet puntu ietinušos alvā pirms izslēdzat. Šī alvas kārta novērš vara oksidēšanos atdzišanas laikā. Izslēgt ar tīru, kailu puntu ir ātrākais veids, kā to sabojāt.
Vēl viena noderīga piezīme: kontakta lodēšanā izšķirošais ir kontaktlaukums, nevis spiediens. Ražotāji ir nepārprotami — starp stiprāku spiedienu un labāku sildīšanu nav nekādas korelācijas. Izmantojiet lielāko puntu, kas der — ne vissmalkāko.
Kad flux nepietiek
Esim godīgi, jo to gandrīz neviens nesaka: ja padi ir ļoti oksidēti, neviens flux to neizlabos. Pati nozare to atzīst: kad oksidēšanās ir smaga, atkārtota reflowošana nepalīdz — komponents jānoņem, padi jāsakārto un no jauna jāietina alvā. Flux ir ķīmisks palīgs, ne brīnumdarītājs.
Flux veidi: iemācieties lasīt kodu un vairs nekļūdīsities
Aizmirstiet mārketingu. Jebkuram nopietnajam flux ir četru rakstzīmju klasifikācija pēc standarta IPC J-STD-004, un šis kods pasaka vienīgo, kas patiešām svarīgs: vai tas jātīra pēc lietošanas vai ne.
Lasa šādi:
- Divi burti — no kā izgatavots: RO dabiska colofonia · RE sintētiska sveķu bāze · OR organisks (water-washable) · IN neorganisks (skābes un sāļi; elektronikā nelieto).
- Viens burts — aktivitātes līmenis: L zems · M vidējs · H augsts. Mēra laboratorijā, nevis novērtē ar aci.
- Cipars — halogenīdi: 0 zem 0,05 % · 1 virs 0,05 %.
Un šeit ir praktiskā atziņa, kas ir vērta visu rakstu:
Kods pasaka, vai jums jātīra:
- L0 un L1 → iztur testus bez tīrīšanas. To sauc par no-clean.
- M0 un M1 → pieļaujams ar tīrīšanu vai bez, atkarībā no lietojuma.
- H0 un H1 → pieļaujams tikai ar tīrīšanu. Bez izņēmumiem.
Ievērojiet: «no-clean» nav flux veids, bet gan sekas tā aktivitātes līmenim. ROL0 ir no-clean; ROH1 nav, lai gan abi ir uz colofonia bāzes.
Un water-washable flux
OR (water-soluble) flux satur organiskās skābes, mitrina lieliski un ir patiešām kodīgs: to residui ir aktīvi un higroskopiski. Tos lieto ražošanā, kur pēc tam plate iet caur mazgāšanas iekārtu. Ja lietojat šādu flux, mazgāšana nav izvēles jautājums — un jo ātrāk, jo labāk.
Kurš no mūsu flux jums vajadzīgs
Šo tabulu esam veidojuši, rokā turot oficiālās tehniskās specifikācijas, nevis to, kas rakstīts uz kastītes. Kur nav publicētas oficiālas specifikācijas, to norādām.
| Flux | Klasifikācija | Vai jātīra? | Sakausējumi | Ideāli piemērots |
|---|---|---|---|---|
| Amtech NC-559 (100 cc bundža) | ROL0 · colofonia | No-clean. Caurspīdīgs un inertu residuu | Leaded solder un bismuth. Specifikācijā nav norādīts neviens SAC sakausējums | Universāls remonta flux leaded solder darbiem. BGA retwork un mikrolodēšana |
| Amtech RMA-223 (100 cc bundža) | ROL0 · mēreni aktivizēta colofonia | No-clean | Sn/Pb, bismuth un arī SAC305 un citi lead-free sakausējumi | Vienīgais klāstā, kas kvalificēts lead-free darbiem. Biezāks, labāk tur komponentu vietā. Piemērots reballing |
| Amtech LF-4300 (100 cc bundža) | REL0 · sintētiskie sveķi | Water-washable. Ieteicams mazgāt (silts dejonizēts ūdens). Nav piemērots augstas impedances shēmām | Optimizēts lead-free darbiem (SAC305, Sn/Cu, Sn/Ag…) | Lead-free ražošana un retwork gadījumos, kad pēc tam plate tiek mazgāta |
| Kingbo RMA-218 (100 g bundža) | Nav publicētas oficiālas specifikācijas | Piesardzības dēļ — tīriet | Nav publicētas | Ekonomisks variants BGA retwork darbiem. Plaši lietots un uzticams |
| Mechanic RMA-AV10 | Nav publicētas oficiālas specifikācijas | Piesardzības dēļ — tīriet | Nav publicētas | Ievada klases flux neregulāriem darbiem |
| Goot BS-10 | Neorganisks (cinka un amonija hlorīds) | Obligāti un rūpīgi | Vispārīga lodēšana | Bieziem kabeļiem, termināļiem, skārdam. Ražotājs aizliedz lietot platēs. |
Kopsavilkums steidzīgajiem: ja remontē ar leaded solder — NC-559. Ja strādā ar lead-free — RMA-223. Ja plate pēc tam tiks mazgāta — LF-4300. Ja meklē cenu — Kingbo. Un Goot BS-10 — nekad uz PCB.
Par Amtech viltojumiem
Amtech ir viena no visvairāk viltotajām zīmoliem nozarē — un to vērts zināt. Inventec, zīmola īpašniece, to ir teikusi oficiāli: «mēs nekad neesam pārdevuši Amazon, eBay vai Alibaba» un «mēs nekad neesam atļāvuši vai licencējuši nevienu uzņēmumu ražot mūsu Amtech fluxus». Mūsu bundžām ir fosforescence zaļa etiķete ar svītrkodu — ražotāja autentiskuma zīme.
Flux un solder paste nav viens un tas pats
Šī sajaukšana ir pastāvīga un izmaksā naudu. Pēc pašas normas:
- Flux ir ķīmisks produkts. Nesatur metālu un pats par sevi savienojumu neveidot nevar.
- Solder paste (alva pastā) ir alvas pulveris, sajaukts ar flux. Metālu pievieno.
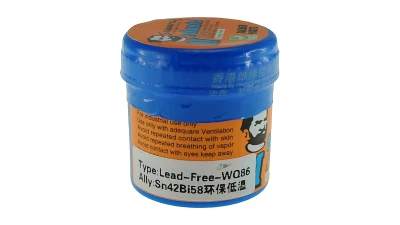
Ja nepieciešams pievienot alvu, vajadzīga pasta — piemēram, Mechanic XG-50 (Sn63/Pb37) vai, lead-free variantā, Mechanic WQ86 ar bismuth, kas kūst zemākā temperatūrā. Ja vajag tikai, lai kūst jau esošā alva — vajag flux.
Viena nianse: santehnikā «lodēšanas pasta» nozīmē flux pastu bez metāla. Elektronikā «alva pastā» metālu satur. Vienādi vārdi, pretējas lietas.
Katrs karsēšanas paņēmiens prasa ko citu
Ar puntu un ar gaisu karsē atšķirīgi, un flux uzvedas citādi katrā gadījumā.
- Kontakts (lodāmuris). Tīra vadāmspēja. Visefektīvākā metode, ja kontakts ir labs: ietin puntu, izveido alvas tiltu un izmanto lielāko puntu, kas der.
- Karstais gaiss. Konvekcija: nodod siltumu krietni sliktāk nekā kontakts, tāpēc vajag augstāku temperatūru un vairāk laika. Un uzmanies ar plūsmu — ja tā ir liela, komponenti aizlido, tiklīdz atbrīvojas. Samazini plūsmu un izvēlies uzgali pēc detaļas izmēra.
- Infrasarkanie stari. Starojums, un te ir lamatas: IR karsē atbilstoši krāsai. Melns korpuss absorbē daudz vairāk nekā spīdīga metāla kāja. Tāpēc nozare galu galā apvienoja IR ar karsto gaisu krāsnīs — lai izlīdzinātu siltumu.
- Apakšējais priekšsildītājs. Visvairāk novārtā atstātais palīgrīks. Sildot plati no apakšas uz 100-150 grados C vienu vai divas minūtes, samazinās termiskais trieciens, plate neliecas, un augšējam rīkam atliek dot tikai pēdējo grūdienu. BGA darbiem tas nav greznība — tas ir pareizais process.
- Reflow krāsns. Pilnīgs un kontrolēts termiskais profils — ražošanai.
Svarīgi atcerēties: flux izsīkst laika dēļ tikpat lielā mērā kā temperatūras dēļ. Nav burvju sliekšņa — tas ir kinētikas jautājums. Ja vilcināties karsējot, flux zaudē aktivitāti un atstāj tumšu, oglekļa residuu, ko ir daudz grūtāk notīrīt nekā parasto dzintara toni. Ātri un izlēmīgi — vienmēr uzvar.
Kaimiņkomponentu aizsardzība no karstuma
Kad iedarbina karsto gaisu, viss apkārt arī sasilst. Divi materiāli bojājumu novēršanai, un tie dara atšķirīgas lietas:
- Kapton lente (poliimīds). Tā ir izolators un fiziska barjera. Šeit ir svarīga detaļa, ko visur izskaidro nepareizi: lente iztur 260 grados C pastāvīgā iedarbībā, nevis 400 grados C. Tīra poliimīda plēve gan iztur 400 grados C, bet tikai īslaicīgi — reālo robežu nosaka silikona līme. Tā kā karstā gaisa pistole darbojas virs šīs vērtības, nelieciet lenti tieši strūklas ceļā. Pieejama 10, 20, 30, 50 un 100 mm platumā.
- Alumīnija lente. Šī tiešām ir reflektors: spīdīga alumīnija emisivitāte ir 0,03-0,05, kas nozīmē, ka tā atstaro aptuveni 97 % termiskās starojuma enerģijas. Pret starojuma siltumu tā ir neuzvarama.
Nevienam nevajadzētu apgalvot, ka viens ir «labāks» par otru: Kapton izolē un aizsargā pret kontaktu, alumīnijs atstaro starojumu. Pret karstu gaisu konvekcijā alumīnija priekšrocība ir apstrīdama, jo turklāt tas siltumu labi vada arī sāniski.
Reballing: šeit flux veic trīs darbus vienlaikus
Reballing procesā flux nav piederums — tas ir daļa no procedūras, un vienlaikus pilda trīs funkcijas: tīra oksīdu no tikko noskrāpētajiem padiem un no alvas bumbiņām, fiziski turas tās vietā montāžas laikā (tāpēc tas ir tacky flux — lipīgs), un aizsargā reflow laikā.
Un šis ir labākais pretpiemērs principam «jo vairāk, jo labāk»: ar maz flux bumbiņas nepieturas; ar par daudz tās peld, piesaista cita citu un iziet no padiem. Plāna, vienmērīga kārta.
Mīti un leģendas
- «Flux uzlabo vadītspēju.» Aplami — to jau esam redzējuši. Tas nav vadītājs un nav savienojuma daļa.
- «No-clean nozīmē, ka nekad netīra.» Niansēti. Testi garantē, ka parastos apstākļos netīrīšana ir pieļaujama. Tīrīt tomēr vajag: pirms aizsargā laku uzklāšanas, augstas impedances shēmās, radiofrekvences iekārtās un augstsprieguma aprīkojumā. Vēl viena smalkāka nianse: no-clean residuu ir drošs tikai tad, ja flux pilnībā sasniedzis aktivācijas temperatūru — manuālā lodēšanā zem zemiem komponentiem var palikt neaktivizēts flux, kas vēl ir aktīvs.
- «Jo vairāk flux, jo labāk.» Aplami. Pārpalikums vārās, šļakstās, veido alvas lodītes un tiltus, rada dobumus solder joint un atstāj residuu iesprostotu zem komponenta.
- «Flux ēd plati.» Atkarīgs no veida. Zemas aktivitātes RO/RE neuzbrūk varam; water-washable vai neorganisks — uzbrūk, tāpēc arī prasa tīrīšanu.
- «Santehnikas flux der.» Nē, un šī ir viena no dārgākajām kļūdām. Satur cinka un amonija hlorīdu: korodē smalkus vadītājus, to residui ir vadoši un pilnībā ar mazgāšanu neitralizēt nevar. Tieši tāds ir Goot BS-10, un tāpēc tā ražotājs to aizliedz uz platēm.
- «Flux nebeidzas.» Beidzas. Ražotāji norāda derīguma termiņus no viena līdz pieciem gadiem atkarībā no produkta. Tas nekļūst bīstams: zaudē šķīdinātāju un aktivitāti, sliktāk mitrina un atstāj vairāk residuu. Glabājiet šļirces vertikāli ar adatu uz leju.
- «Ar sveķu serdi alvu nav vajadzīgs flux.» Pareizi tikai vienkāršā lodēšanā uz tīrām virsmām. Vada serdes flux patērējas pirmajā kontaktā. Atlodējot nav jauna vada — tātad nav arī flux: tur tas vienmēr vajadzīgs atsevišķi.
- «Dūmos bīstamais ir svins.» Aplami — un tieši pretēji tam, ko gandrīz visi domā. Svins vārās aptuveni 1.750 °C un lodēšanas temperatūrā neizgaro. Tie baltie dūmi ir colofonia, un tie ir patiesais risks.
Tīrīšana un drošība
Tīrīšanai izmantojiet izopropilspirtu (IPA) 90-99 % koncentrācijā ar antistatisko suku. Aptiekas variants 70 % neder: tie 30 % ūdens žūst lēni, atstāj aplokus un mitrumu zem komponentiem, un colofonia izšķīdina sliktāk. Mums ir dozēšanas bundžas ar sūkni, kas novērš plātes pārlieku samērcēšanu. Un vienmēr novelciet izšķīdināto residuu ar tīru absorbējošu materiālu — ļaujot žūt, tas nogulsnējas atpakaļ.
Par dūmiem runāsim skaidri. Colofonia fume ir atzīts par arodastmas cēloni; Lielbritānijas darba drošības iestāde to ierindo starp galvenajiem valsts iemesliem un nosaka ekspozīcijas limitu 0,05 mg/m³ astoņu stundu maiņā. Tas nav pārspīlēts — tas ir riska lapas fakts.
Efektīvie pasākumi šādā secībā:
- Izvilkšana izcelsmes vietā. Tā ir vienīgā metode, kas problēmu patiešām kontrolē: uztverot fume tur, kur tas rodas, dažos centimetros no puntas, pirms tas sasniedz seju. Vienkāršs un pieejams risinājums ir dūmu absorbcijas restīte: novietojiet to priekšā, strādājiet virs tās, un fume iet atpakaļ, nevis jums sejā. Un atcerieties mainīt filtru, kad tas ir piepildījies — aizsērējis filtrs nefiltri, tikai trokšņo.
- Nesliecieties pār dūmu strūklu. Izklausās acīmredzami, bet to dara visi: tuvinot seju, galva nonāk tieši dūmu kolonnā. Strādājiet ar plati nedaudz sānis, vai ar lupu, bet ne dūmos.
- Nekarsējiet vairāk, nekā vajag. Jo augstāka temperatūra, jo vairāk flux sadalās un vairāk dūmu. Šeit aplis noslēdzas: ar labu flux un labi ietinušos puntu vajag zemāku temperatūru — un arī mazāk fume ieelpojat.
Un divi brīdinājumi: galda ventilators neder — tas izplata piesārņotāju pa darbnīcu, nevis to uztver. Un pāreja uz lead-free alvu risku nenovērš, jo flux paliek tas pats vai pat aktīvāks.
Kā uzklāt
- Maz un tieši uz vietas. Plāna līnija pār kājām vai vienmērīga kārta uz padiem. Ja plūst pāri malai — par daudz.
- Ar pareizo rīku: šļirce precizitātei, uzklāšanas ota laukuma pārklāšanai, un pusautomātiskais dozators lielākiem apjomiem.
- Karsējiet drīz. Flux strādā kamēr ir svaigs; ja atstāsiet uz plātes un vilcināsieties, šķīdinātājs iztvaikos.
- Ātri un izlēmīgi. Labāk viens īss un efektīvs kontakts nekā vairākkārtēja vilcināšanās: jo ilgāk uz temperatūras, jo vairāk flux izsīkst un residuu oglekļojas.
- Tīriet, ja vajag — atbilstoši klasifikācijai, kā esam redzējuši.
Visu nepieciešamo atradīsiet sadaļā lodēšanas piederumi, un ja trūkst instrumenta — sadaļā lodēšanas stacijas.
Ja no visa šī raksta paņemat tikai vienu domu, lai tā ir šī: flux nav triks — tas ir lodēšanas pamata ķīmija. Bez tā mēģināt pielodēt metālu pie oksīda, un tas nedarbosies neatkarīgi no tā, cik augstu ceļat temperatūru. Patiesībā temperatūras celšana bieži vien ir tieši pretējais tam, kas vajadzīgs.